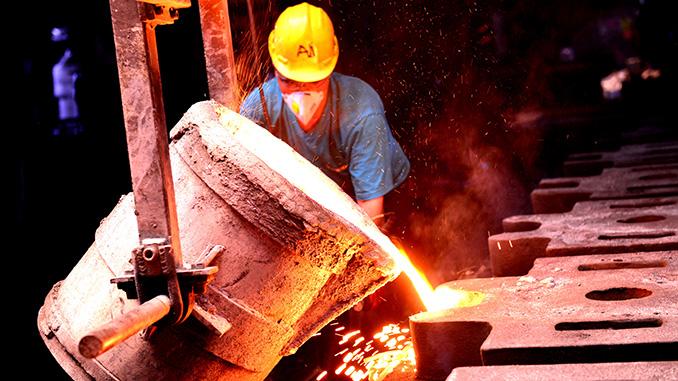
Apakah lini produksi manufaktur Anda mendadak terhenti total hanya karena komponen mesin berharga ratusan juta rupiah patah tiba-tiba akibat rongga udara tersembunyi di dalam struktur logamnya? Kegagalan fungsi produk coran bukanlah sebuah kebetulan yang tidak bisa dihindari, melainkan akumulasi dari kesalahan perancangan teknis dan keputusan rekayasa (engineering) yang luput dari analisis awal. Menemukan solusi permanen atas cacat produksi membutuhkan lebih dari sekadar trial-and-error di area peleburan; Anda memerlukan analisis akar masalah mendalam yang mampu mengidentifikasi titik kegagalan secara ilmiah sebelum logam cair sempat membeku.
5 Masalah Utama Industri Manufaktur Sebelum Menemukan Solusi Pengecoran Logam
Para pengelola manufaktur dan insinyur mekanik umumnya menghadapi lima tantangan kritis berikut sebelum akhirnya mengandalkan sistem penyelesaian masalah berbasis rekayasa teknik:
- Munculnya Cact Porositas dan Rongga Gas Dalam Komponen
Teknisi sering mendapati lubang-lubang kecil terperangkap di dalam struktur logam saat melangsungkan proses pemesinan (machining bubut). Oleh sebab itu, insinyur kami merancang ulang gating system serta memperhitungkan tingkat kelembapan cetakan pasir untuk mengeliminasi jebakan gas. - Terjadinya Retakan Termal Akibat Perbedaan Ketebalan Dinding
Tegangan sisa (internal stress) kerap memicu retakan mendadak sewaktu logam mengalami pendinginan tidak merata. Maka dari itu, konsultan teknis melakukan modifikasi sudut dan menghaluskan transisi geometri agar laju pembekuan berlangsung seimbang. - Penyusutan Geometri (Shrinkage Cavity) di Bagian Inti
Volume logam cair menyusut tajam saat bertransisi dari fasa cair ke padat sehingga menciptakan rongga kosong di tengah komponen. Oleh karena itu, kami menambahkan penampung pasokan logam (riser) dengan ukuran dan lokasi yang presisi secara matematis. - Aliran Cairan Logam Membeku Prematur (Misrun & Cold Shut)
Logam cair gagal memenuhi seluruh rongga cetak akibat suhu tuang yang terlampau rendah atau jalur saluran yang terlalu sempit. Dampaknya, solusi ditempuh melalui optimasi temperatur pouring serta simulasi alir cairan secara komputasional. - Akurasi Dimensi Hasil Coran Tidak Sesuai Drawing Spec
Komponen akhir kerap kali melebihi toleransi ukuran yang ditargetkan dalam lembar blueprint. Akibatnya, tim teknis menerapkan kalkulasi shrinkage allowance secara ketat pada tahap pembuatan pola (pattern).
Mengapa Problem Solving Penting dalam Pengecoran Logam?
Pendekatan penyelesaian masalah (problem solving) secara ilmiah memegang peranan vital karena proses pembentukan logam cair melibatkan belasan variabel termal dan mekanis yang saling mengikat.
Oleh karena itu, kesalahan kecil pada tahap pembuatan cetakan akan berdampak langsung terhadap ketahanan struktur akhir produk. Selanjutnya, masalah cacat visual yang serupa sering kali bersumber dari faktor penyebab yang bertolak belakang tergantung pada geometri serta paduan bahan yang dipakai. Maka dari itu, insinyur berpengalaman selalu mengumpulkan data aktual kualitatif dan kuantitatif guna membedah akar masalah secara terukur alih-alih berasumsi secara intuitif.
[ Identifikasi Cacat & Inspeksi Visual ]
?
?
[ Analisis Blueprint & Pengujian Material ]
?
?
[ Evaluasi Gating System, Riser & Thermals ]
?
?
[ Simulasi Komputasional & Trial Perbaikan ]
?
?
[ Uji Laboratorium (Spectrometer/NDT) & Standardisasi ]
Masalah yang Sering Ditemukan pada Produk Hasil Casting
Pemeriksaan berkala pada komponen hasil fabrikasi sering mengungkap berbagai bentuk cacat teknis yang menurunkan performa operasi.
- Porositas Gas: Gelembung udara yang terperangkap di dalam jaringan material akibat aliran turbulensi atau penguapan zat pengikat cetakan.
- Shrinkage Cavity: Rongga penyusutan yang terbentuk di area dinding paling tebal akibat kekurangan suplai cairan pembeku.
- Misrun dan Cold Shut: Cacatan berupa pengisian cetakan yang tidak sempurna atau batas sambungan dua aliran logam cair yang gagal menyatu secara sempurna.
- Inklusi Terak (Inclusion): Kontaminasi kotoran bukan logam yang ikut masuk dan terperangkap di dalam rongga tuang.
- Retak Termal (Hot Tear): Hambatan fisik pada proses penyusutan alami yang memicu regangan berlebih sewaktu logam berada pada fasa rapuh.
- Dimensional Deviation: Penyimpangan ukuran fisik produk aktual dibandingkan terhadap toleransi gambar teknis awal.
Menelusuri Akar Masalah sebelum Menentukan Solusi
Melakukan perubahan parameter produksi tanpa analisis menyeluruh hanya akan memindahkan titik kegagalan ke area komponen lainnya.
Oleh sebab itu, konsultan engineering mengawali langkah pelacakan dengan membandingkan dimensi faktual produk terhadap lembar engineering drawing. Selanjutnya, kami menganalisis struktur mikro serta komposisi kimia paduan menggunakan fasilitas pengujian laboratorium. Kemudian, tim memeriksa ulang efektivitas rancangan saluran tuang (gating) serta kecukupan tekanan hidrostatik cairan logam sebelum merumuskan skema perbaikan permanen.
Peran Desain dalam Mencegah Masalah Pengecoran
Perancangan geometri komponen yang selaras dengan prinsip Design for Manufacturability (DFM) sanggup menekan risiko cacat hingga 80 persen sejak tahap awal.
Tabel di bawah ini menguraikan parameter desain kritis yang memengaruhi keberhasilan pembuatan komponen mesin kustom:
| meter Desain | Risiko Kegagalan Jika Diabaikan | Solusi Rekayasa Engineering |
| Ketebalan Dinding (Wall Thickness) | Perbedaan laju pendinginan drastis memicu retak | Menyamaratakan tebal dinding atau menggunakan transisi bertahap |
| Sudut Pelepasan (Draft Angle) | Cetakan pasir rusak saat pola kayu/logam diangkat | Menambahkan kemiringan minimal 1,5° hingga 3° pada dinding vertikal |
| Radius Sudut (Fillet Radius) | Konsentrasi tegangan sisa tinggi di area sudut tajam | Menerapkan radius lengkung halus pada setiap sudut interior |
| Alokasi Bubut (machining bubut Allowance) | Dimensi produk tekor setelah proses finishing bubut | Menambahkan alokasi tebal 2 mm–5 mm pada area permukaan presisi |
Evaluasi Material dan Proses Casting
Kesesuaian antara pilihan paduan logam dengan beban kerja mekanis menentukan umur pakai komponen di lapangan.
Sebab itu, insinyur harus mengevaluasi ketahanan aus, nilai tensile strength, dan tingkat kelenturan (elongation) material sebelum meleburnya di dalam furnace. Di samping itu, pengawasan ketat terhadap temperatur penuangan (pouring temperature) memegang peranan kunci karena kenaikan suhu beberapa derajat saja dapat meningkatkan kelarutan gas dalam cairan logam secara dramatis. Oleh karena itu, material dan kontrol proses harus dievaluasi sebagai satu kesatuan sistem yang saling memengaruhi.
Gating System dan Riser dalam Analisis Masalah Casting
Merancang saluran penuangan yang tepat merupakan kunci utama untuk mengalirkan cairan logam secara tenang (laminar) tanpa merusak struktur cetakan.
Maka dari itu, gating system bertugas meminimalkan laju turbulensi sekaligus menyaring kotoran terak agar tidak memasuki rongga cetak utama. Sementara itu, riser berfungsi sebagai reservoir panas yang menyuplai massa cairan tambahan ke area-area kritis saat fasa solidifikasi berlangsung. Jika cacat shrinkage muncul secara berulang di lokasi yang sama, maka insinyur wajib menghitung ulang besaran modulat thermal serta memindahkan posisi riser ke area yang lebih efektif.
Dari Analisis Masalah ke Perbaikan Proses
Proses penyelesaian masalah manufaktur harus berjalan melalui tahapan terstruktur agar perbaikan yang dihasilkan bersifat konsisten dan terukur.
- Identifikasi & Dokumentasi Cacat: Mencatat jenis, ukuran, serta lokasi spesifik cacat pada fisik komponen.
- Analisis Penyebab (Root Cause Analysis): Menghubungkan cacat dengan parameter desain, kondisi cetakan, atau suhu penuangan.
- Rekayasa Ulang & Simulasi: Mengubah desain pola atau gating system secara digital menggunakan perangkat lunak teknis.
- Uji Coba Produksi (Trial Run): Memproduksi sampel terbatas berdasarkan parameter hasil modifikasi.
- Inspeksi Kualitas Berlapis: Menguji sampel uji coba melalui pengujian laboratorium spectrometer dan tes non-destruktif.
- Standardisasi Prosedur (SOP): Membukukan seluruh parameter teknis yang berhasil sebagai panduan standar produksi masal.
Estimasi Tren Pasar & Analisis Proyeksi Teknik 2026
Berdasarkan analisis pasar manufaktur dan industri pengecoran logam tahun 2026, permintaan nasional akan komponen mesin presisi berstandar high-grade tumbuh sebesar 7,2% per tahun. Industri pengolahan kelapa sawit, pembangkit listrik, pertambangan, dan infrastruktur transportasi menuntut tingkat keandalan material yang jauh lebih tinggi demi mencegah waktu henti mesin (downtime). Oleh sebab itu, adopsi simulasi pembekuan digital serta pengujian kualitas berbasis laboratorium kini menjadi standar wajib penyedia manufaktur modern untuk menekan angka kecacatan produk hingga di bawah 1,2%.
Kapan Pendekatan Engineering Dibutuhkan?
Perusahaan manufaktur wajib melibatkan tim ahli rekayasa teknik saat mereka menghadapi skenario produksi yang kompleks atau berisiko tinggi.
Situasi tersebut mencakup pembuatan komponen kustom bergeometri rumit, modifikasi material pada suku cadang lama, hingga penanganan produk yang terus-menerus mengalami cacat lolos uji. Di samping itu, pendekatan engineering sangat dibutuhkan sewaktu Anda hendak menerjemahkan gambar sketsa tangan menjadi cetak biru teknis yang siap diproduksi secara masal tanpa mengorbankan faktor keamanan beban.
Corlogam.id dan Pendekatan Engineering dalam Menyelesaikan Masalah Casting
Corlogam.id memosisikan diri sebagai platform manufaktur terdepan yang menerapkan pendekatan engineering problem solving komprehensif untuk setiap kebutuhan industri Anda.
Melalui dukungan tim konsultan teknik berpengalaman, Corlogam.id tidak hanya memproduksi pesanan komponen, melainkan membantu Anda menganalisis kelayakan desain, mendeteksi potensi cacat sebelum produksi, serta merekomendasikan paduan logam paling efisien. Akibatnya, setiap produk yang dihasilkan tidak cuma memenuhi bentuk visual, tetapi juga unggul dalam hal ketahanan mekanis dan akurasi ukuran.
Memilih Mitra Pengecoran yang Mampu Memahami Masalah Teknis
Memilih partner manufaktur yang tepat membutuhkan kecermatan dalam mengevaluasi kapasitas teknis dan filosofi penyelesaian masalah pabrikan.
Pastikan Anda memeriksa poin-poin krusial ini sebelum menentukan pilihan:
- Apakah vendor memiliki kapabilitas membaca serta merevisi engineering drawing?
- Apakah pabrikan menyediakan fasilitas uji komposisi kimia spectrometer sebelum penuangan?
- Mampukah tim teknis mereka menjelaskan alasan rasional di balik rekomendasi perubahan desain?
- Apakah penyedia jasa menerapkan kontrol kualitas terpadu dari pembuatan pola hingga finishing?
Untuk kebutuhan komponen custom maupun perbaikan produk existing, memilih jasa pengecoran logam yang memiliki pemahaman engineering dapat membantu proses produksi berjalan lebih terarah sejak tahap desain hingga evaluasi hasil casting.
Parameter Kualitas & Unik Selling Point (USP)
Pendekatan rekayasa teknik mendalam menghasilkan keunggulan operasional yang tidak dimiliki oleh bengkel pengecoran tradisional konvensional:
- Jaminan Komposisi Metalurgi Akurat: Pengujian sampel cairan logam di laboratorium guna memastikan kesesuaian grade material standar SNI, JIS, atau ASTM.
- Presisi Geometri Bertoleransi Ketat: Pembuatan pola cetak menggunakan teknologi pemesinan CNC (CNC Pattern Making) berakurasi tinggi.
- Pengujian Non-Destruktif (NDT): Deteksi keretakan internal menggunakan metode Ultrasonic Testing atau Dye Penetrant Inspection.
- Alur Kerja Transparan Step-by-Step:
- Step 1: Konsultasi Kebutuhan & Analisis Gambar Teknik
- Step 2: Simulasi Termal & Modifikasi Gating/Riser
- Step 3: Pembuatan Pola & Pembentukan Cetakan Presisi
- Step 4: Peleburan, Uji Spectrometer, dan Penuangan
- Step 5: Pembersihan, machining bubut, & Uji Kualitas Akhir
Engineering dan Produksi Harus Berjalan Bersama
Sinergi yang erat antara analisis engineering di meja desain dan pengerjaan aktual di area peleburan merupakan kunci utama terciptanya produk bebas cacat.
Sebab, rancangan kalkulasi teoritis terbaik akan kehilangan maknanya apabila operator penuangan mengabaikan batas temperatur pouring. Sebaliknya, pengalaman lapangan para pekerja foundry memerlukan landasan ilmiah dari tim rekayasa agar perbaikan proses berjalan secara terstruktur dan terukur. Integrasi dua elemen ini menjamin keberhasilan manufaktur secara berkelanjutan.
Pertanyaan Populer seputar Jasa Pengecoran Logam (FAQ)
1. Apa itu jasa pengecoran logam dan apa keunggulan utamanya?
Jasa ini merupakan layanan pembuatan komponen manufaktur dengan mencairkan logam di dalam furnace lalu menuangkannya ke cetakan presisi. Keunggulan utamanya terletak pada kemampuannya membentuk komponen bergeometri rumit yang sulit dibuat melalui metode pemesinan biasa.
2. Bagaimana cara kerja pendekatan engineering dalam mengatasi cacat hasil coran?
Insinyur menganalisis cacat melalui pengujian laboratorium, evaluasi geometri gambar teknis, dan simulasi aliran cairan untuk menemukan serta memperbaiki akar penyebabnya secara permanen.
3. Dimana lokasi pusat industri pengecoran logam yang berkapabilitas tinggi di Indonesia?
Pusat manufaktur pengecoran logam terbesar Indonesia berpusat di wilayah Jawa Tengah, khususnya Sentra Industri Pengecoran Logam Ceper, Kabupaten Klaten, yang telah berpengalaman memasok komponen industri nasional.
4. Berapa estimasi harga pembuatan komponen cor kustom per unit atau per kilogram?
Harga pemesanan sangat bervariasi bergantung pada jenis paduan logam, tingkat kerumitan desain, volume pesanan, serta kebutuhan pemesinan akhir. Oleh sebab itu, Anda disarankan untuk berkonsultasi langsung dengan admin WhatsApp Corlogam.id guna mendapatkan kalkulasi harga yang pasti dan akurat.
5. Apa contoh produk industri yang rutin dibuat menggunakan teknik pengecoran ini?
Contoh produknya meliputi manhole cover, roda gigi industri (gearbox), impeller pompa air, flywheel mesin, komponen crusher tambang, hingga suku cadang alat berat.
6. Mengapa analisis gating system sangat penting dalam proses casting?
Sistem saluran yang tepat mengontrol alir cairan logam agar bergerak secara lancar, mencegah masuknya kotoran terak, serta mencegah terbentuknya jebakan gas penyebab porositas.
7. Mengapa Corlogam.id menjadi pilihan terbaik untuk kebutuhan pengecoran logam kustom Anda?
Corlogam.id memadukan keahlian teknik rekayasa, fasilitas uji laboratorium lengkap, serta layanan konsultasi desain mendalam untuk menjamin produk coran Anda memenuhi standar presisi tinggi tanpa risiko cacat.
Konsultasikan Masalah Komponen Teknik Anda Sekarang
Jangan biarkan tingkat kecatatan produk yang tinggi merusak reputasi dan menguras anggaran operasional perusahaan Anda. Tim spesialis rekayasa engineering dari Corlogam.id siap membantu Anda membedah gambar teknis, mengoptimalkan gating system, serta memilih spesifikasi material terbaik yang efisien.
Klik di sini untuk langsung terhubung dengan Admin WhatsApp Corlogam.id dan dapatkan analisis teknis gratis serta penawaran harga paling akurat untuk proyek Anda!
Sumber Referensi
- Jurnal Teknik & Sains Material:
- ASM International. Casting Design, Defects, and Metallurgy Handbook. ASM Digital Library
- Journal of Materials Processing Technology. Root Cause Analysis of Metal Casting Defects. Elsevier ScienceDirect
Pranala Wilayah Target (Wikipedia):
- Informasi mengenai sejarah sentra industri logam target dapat dipelajari pada ulasan Kecamatan Ceper, Kabupaten Klaten di Wikipedia Bahasa Indonesia.

Leave a Reply